欢迎光临~凯美恒品牌官网
咨询电话:18621022163

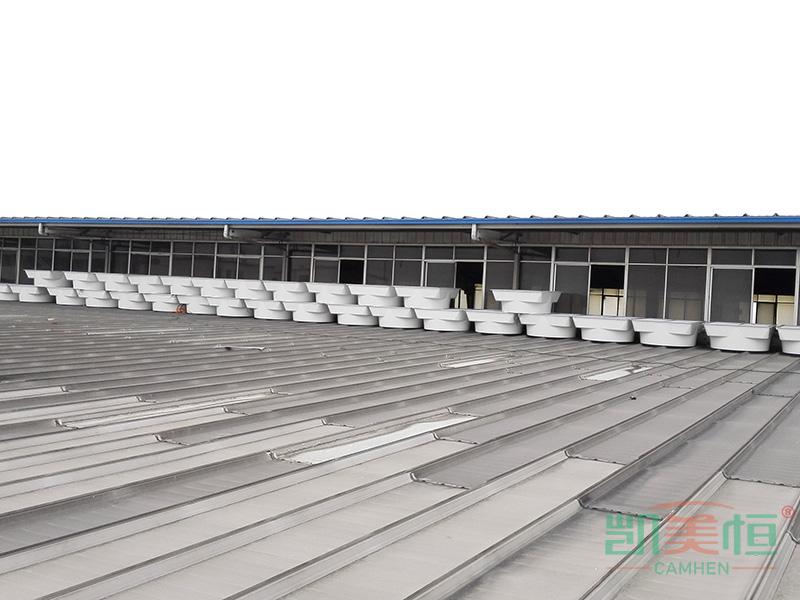
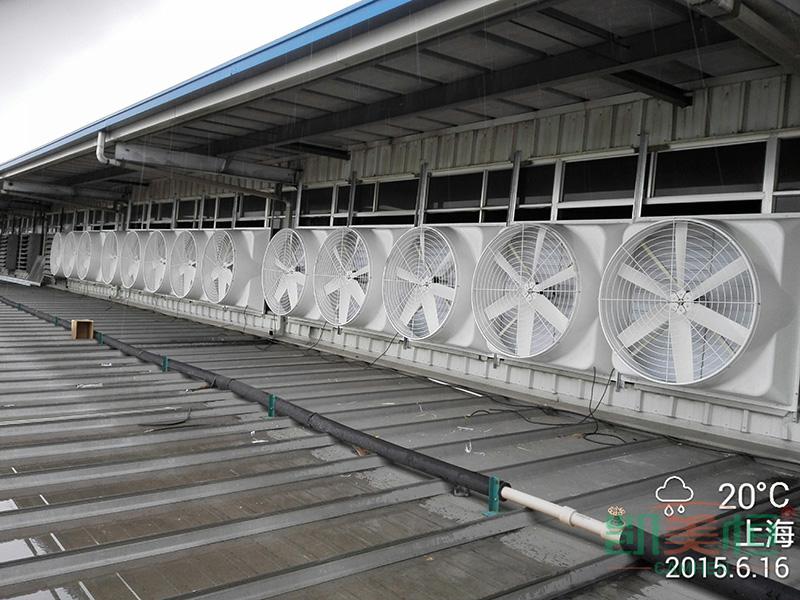
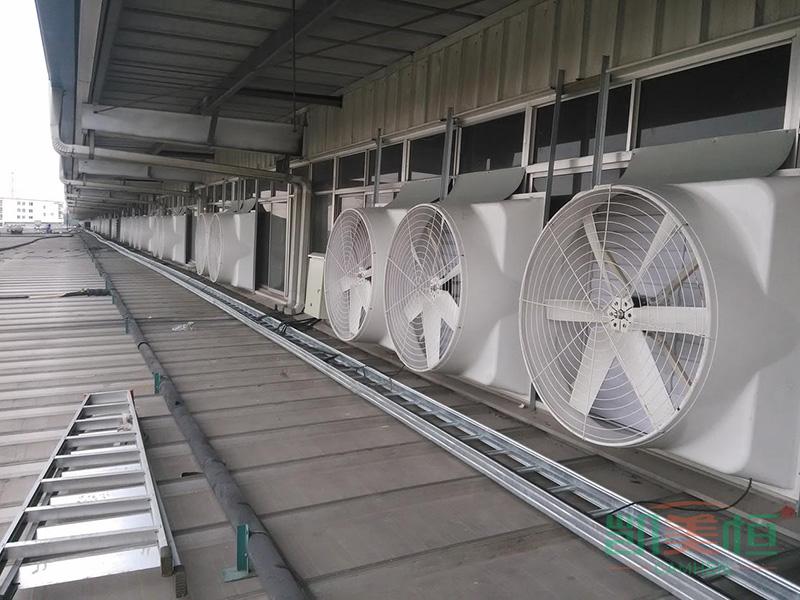
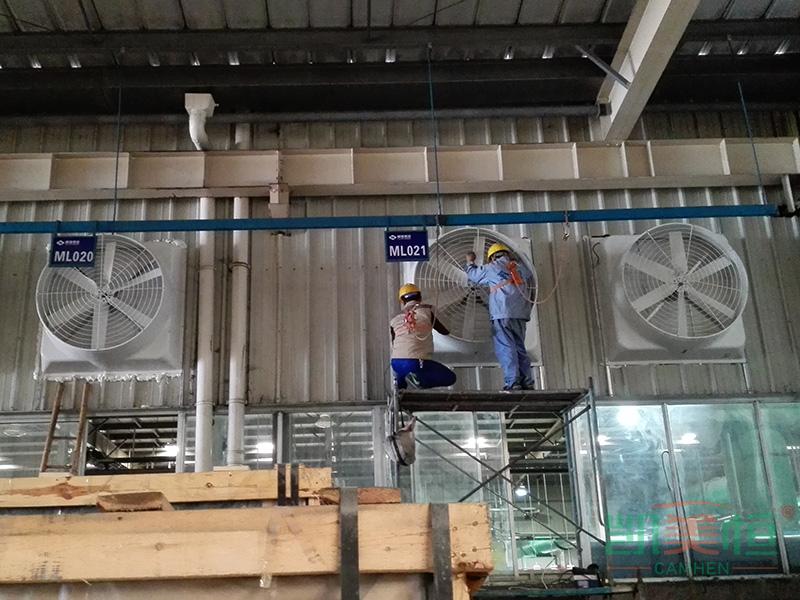
项目业主: 福耀玻璃工业集团股份有限公司
项目类型: 汽车玻璃全流程制造生产车间通风降温
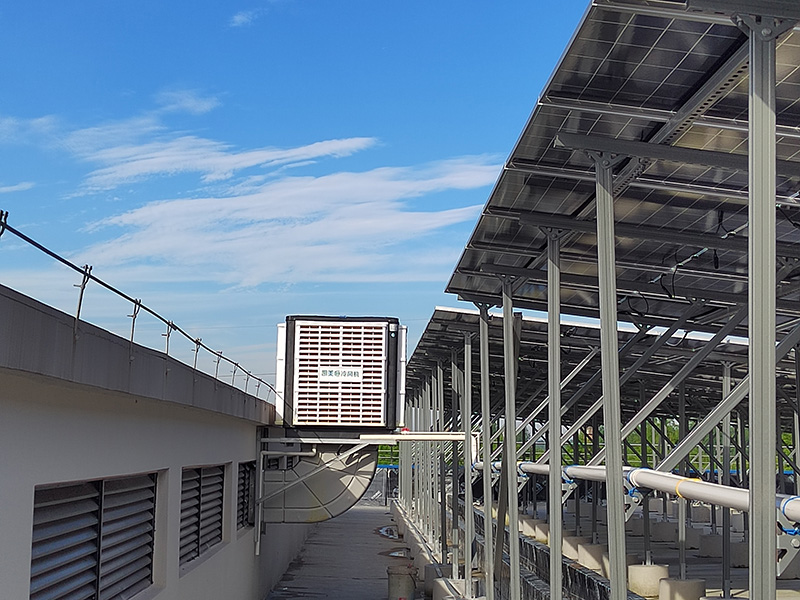
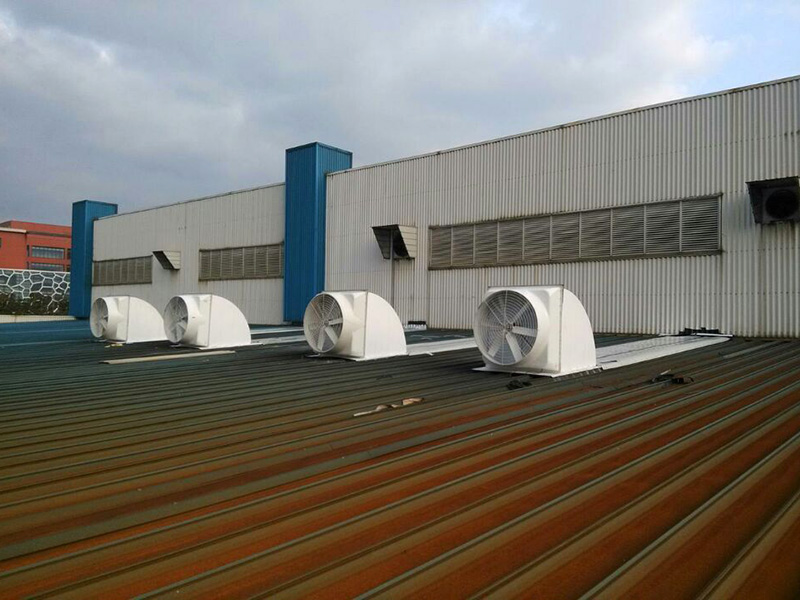
解决方案: 凯美恒分区分工段通风降温系统(冷风机送风+负压风机排热)
项目地址: 上海嘉定、辽宁沈阳、天津武清、河南郑州、湖北荆门、江苏苏州
项目时间: 2012年起
福耀玻璃工业集团股份有限公司是全球汽车玻璃行业头部企业,产品涵盖钢化玻璃、夹层合片、热弯煨弯、成型等多品类汽车玻璃。生产工序包含玻璃原片裁切、磨边清洗、钢化、热弯煨弯、成型、合片夹层、包装出库等完整制造流程。车间内钢化炉、热弯煨弯设备持续释放大量辐射热,合片、成型工段也存在设备散热,整体车间热负荷远高于普通加工制造车间。
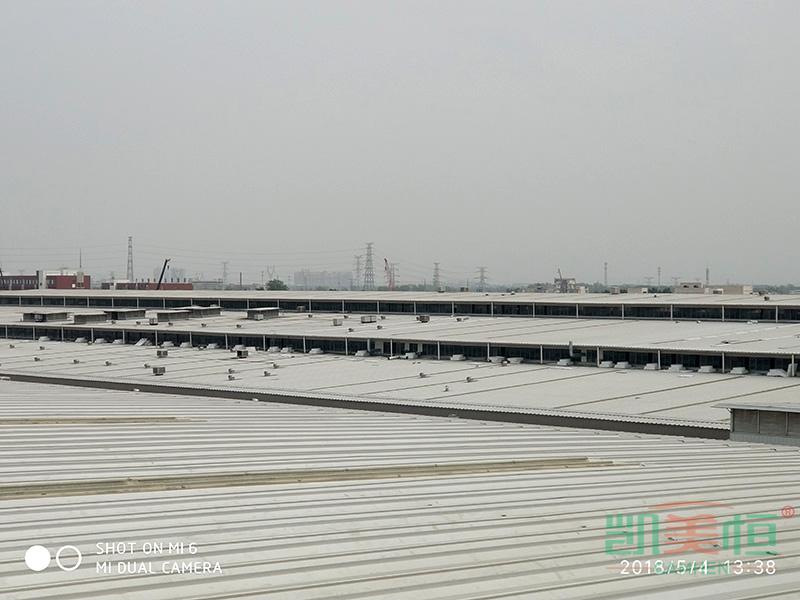
以福耀集团某生产基地为例,单座汽车玻璃制造生产车间建筑面积约40000平方米,车间层高20米,属于典型高大空间厂房。钢化、煨弯成型、合片夹层、切割磨边、包装等多道工序同步作业,设备持续散热,热量上浮聚集于屋面下方,车间上下温差大,多个工段作业人员长期处在高温散热环境中。
自2012年起,上海虹贝实业有限公司(凯美恒·CAMHEN)与福耀集团建立合作关系,先后完成福耀集团上海嘉定、辽宁沈阳、天津武清、河南郑州、湖北荆门、江苏苏州等生产基地的车间通风降温设计、设备供应与安装施工,积累了汽车玻璃全流程制造车间复杂高温工况的系统化解决方案经验。
(1)多源设备散热,热辐射范围广
钢化炉、热弯煨弯成型设备温度高,持续释放辐射与对流热量;合片等工段设备同步散热,多个工位同时承受高温热负荷,并非单一热源。热量来源分散在车间多个区域,单一通风模式无法覆盖全部热源。
(2)高大空间热空气积聚
车间层高20米,热空气上浮聚集屋顶难以自然散出,顶部积蓄热量向下辐射,形成上热下闷的作业环境。地面操作区温度远高于室外,夏季高温时段尤为严重。
(3)工序分散、热负荷差异大
钢化、煨弯成型、合片夹层、切割磨边、包装分布在40000平方米大车间内,不同工段产热强度差距明显。钢化区热负荷最集中,合片夹层区对温湿度敏感,包装区相对较低。单一通风模式无法兼顾全部工位,需要分区分段差异化设计。
(4)能耗管控要求严格
福耀集团对生产能耗实施精细化管理,通风降温系统须在满足降温需求的前提下,将运行能耗控制在合理区间。传统中央空调方案能耗过高,不符合企业节能管理要求。
(5)多工艺气流保护约束
钢化、煨弯成型、合片夹层工段对车间气流、温度场较为敏感。送风风速、出风方向需要规避设备工艺敏感区域,通风系统不得干扰玻璃成型、合片等生产工艺,保障成品品质稳定。这是汽车玻璃制造车间区别于普通车间的核心约束——降温不能以牺牲工艺稳定性为代价。
针对福耀集团汽车玻璃全流程制造车间的复杂工况,凯美恒技术团队实地勘测,完成全车间多热源热负荷核算,落地分区分工段通风降温整体方案。将40000平方米、20米层高的生产车间,按照钢化区、煨弯成型区、合片夹层区、后处理磨边区、成品包装区划分独立降温单元,分别配置送风与排风设备,搭建覆盖全车间的定向空气置换系统。
方案核心逻辑:冷风机分区分段输送降温新风,负压风机高位排热,一侧进风、对侧排风,构建稳定的气流组织。
冷风机——分区分段输送降温新风
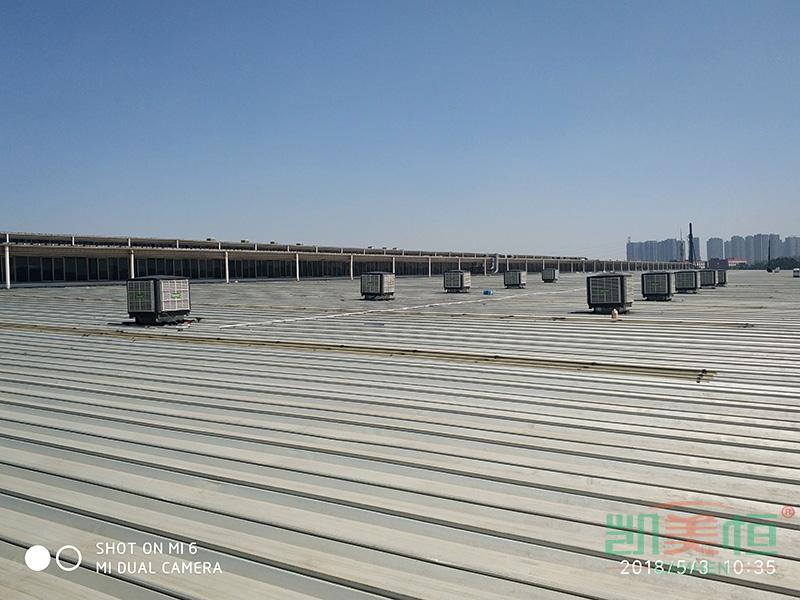
采用凯美恒工业冷风机,配置5090型防腐高效湿帘,依据第三方检测报告验证,湿帘蒸发效率86.3%。整机通过中国能效标识一级能效认证,整机能效74.9%。针对钢化区、煨弯成型区、合片夹层区、切割磨边区、包装区分别布置送风点位,降温新风定向输送至人员作业工位。送风路径避开钢化炉、煨弯成型、合片夹层工艺敏感区域,避免气流扰动影响产品生产。
负压风机——高位排热,强制排出顶部积聚热空气
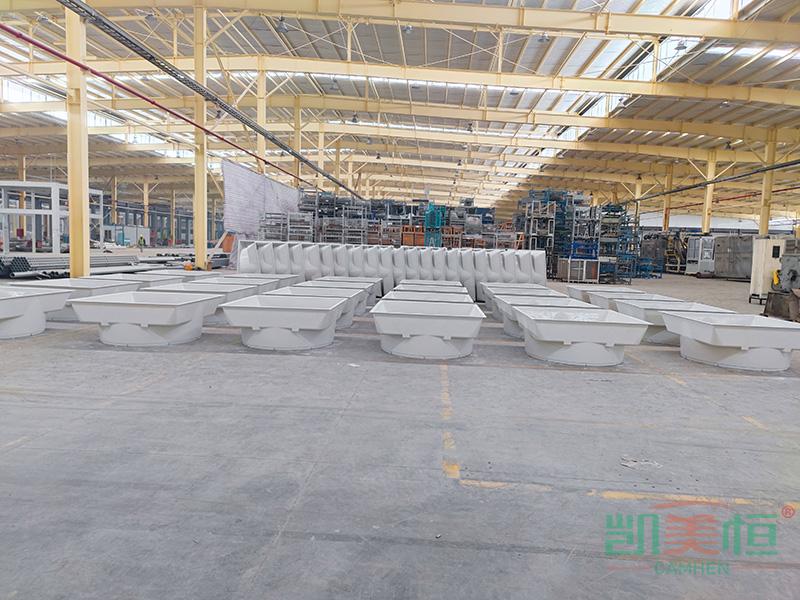
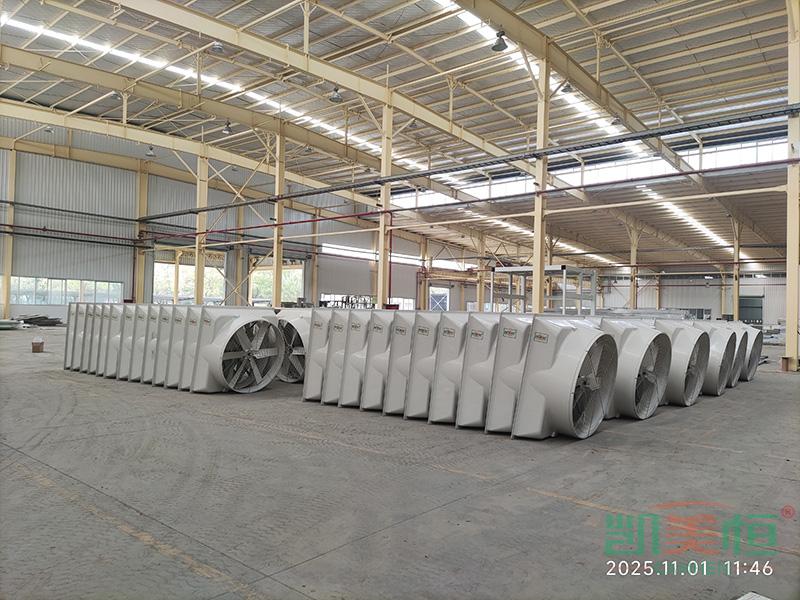
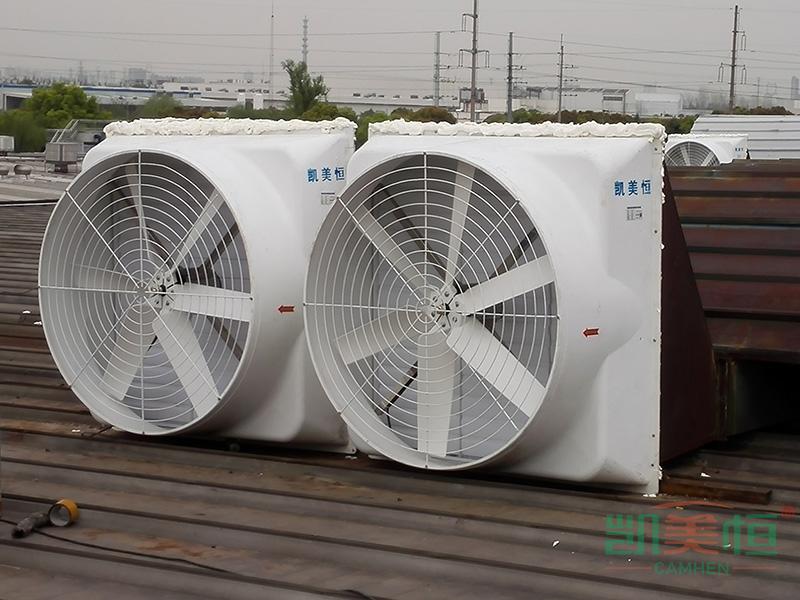
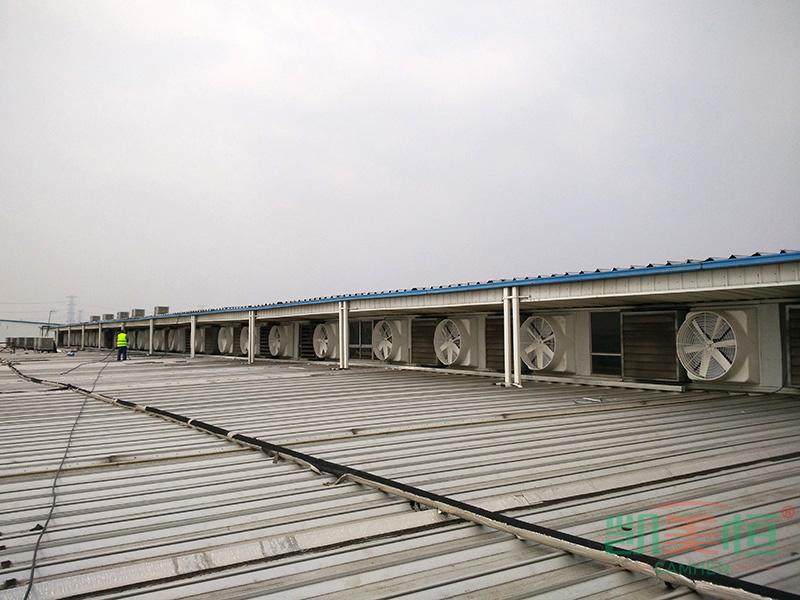
采用凯美恒永磁直驱负压风机,整机通过通风机一级能效认证,整机能效79.4%。安装于车间墙面上部及屋顶高位,利用热空气上浮特性优先排出车间顶部聚集高温空气。与冷风机对侧布置,形成贯穿式气流通道,持续抽排车间内热空气与废气。
辅助区域通风配置——物流周转区独立配置工业大吊扇
工厂物流周转、成品装卸区域独立配置凯美恒工业大吊扇,强化空气循环流通。钢化、煨弯成型、合片夹层等工艺生产区域不布置工业大吊扇,规避大流量气流扰动,保障工艺稳定性。
系统协同——分区分段独立控制,按需调节
各个工段送风单元可独立启停调节,可跟随生产班次与实时热负荷灵活调控设备运行状态。一侧进新风、对侧高位排风的气流组织,使车间空气形成自送风侧向排风侧稳定流动的贯穿通道,作业区域每2至3分钟完成一次空气置换。
凯美恒工业冷风机
配置5090型防腐高效湿帘,蒸发效率86.3%(第三方检测报告验证)
整机通过中国能效标识一级能效认证,整机能效74.9%
针对钢化区、煨弯成型区、合片夹层区、切割磨边区、包装区分别布置送风点位
降温新风定向输送至人员作业工位
送风路径避开工艺敏感区域,避免气流扰动影响产品生产
凯美恒永磁直驱负压风机
整机通过通风机一级能效认证,整机能效79.4%
安装于车间墙面上部及屋顶高位
利用热空气上浮特性优先排出车间顶部聚集高温空气
与冷风机对侧布置,形成贯穿式气流通道
凯美恒工业大吊扇(辅助区域专用)
配置于工厂物流周转、成品装卸区域
强化空气循环流通
钢化、煨弯成型、合片夹层等工艺生产区域不布置,规避气流扰动
结合各工段产热强度与人员作业点位分布,冷风机沿车间一侧墙面分段布设,通过送风管道将降温新风定向输送至钢化操作工位、煨弯成型工位、合片作业位、磨边切割工位、包装检验等人流集中区域。负压风机安装在对侧墙体上部与屋顶高位,集中抽排屋顶积聚高温热空气。
一侧进新风、对侧高位排风的气流组织,使车间空气形成自送风侧向排风侧稳定流动的贯穿通道,作业区域每2至3分钟完成一次空气置换。各个工段送风单元可独立启停调节,可跟随生产班次与实时热负荷灵活调控设备运行状态。全部设备安装利用生产间隙分段施工,不影响车间正常生产。
(1)全车间作业环境改善
夏季高温工况下,钢化、煨弯成型、合片夹层等重点工位体感明显优化,各作业工位环境温度较改造前得到改善,满足工厂生产作业环境标准。
(2)顶部热空气有效排出
负压风机高位持续排风,20米层高车间顶部积聚热空气被强制排出,顶部向下热辐射影响显著降低。车间上下温差缩小,地面操作区不再受顶部热空气下沉的二次影响。
(3)车间空气质量提升
全新风持续置换,车间内热废气及时排出,整体空气流通感增强,大范围闷热感得到缓解。
(4)能耗控制在合理水平
整套系统以蒸发冷风机、永磁直驱负压风机为主力设备,单机功率低,叠加一级能效配置,有效降低运行电费;对比中央空调方案,运行电费实现显著下降。
(5)多道工艺不受干扰
送风布置规避钢化、煨弯成型、合片夹层敏感工艺区,玻璃成型、合片、钢化生产流程不受通风系统干扰,产品品质稳定。
(6)多基地复制验证
方案先后在福耀集团上海嘉定、辽宁沈阳、天津武清、河南郑州、湖北荆门、江苏苏州等生产基地落地运行,针对北方干燥、南方高湿不同气候条件完成适配调整,实际运行数据验证了系统的高适配性与运行稳定性。
福耀集团多基地的长期持续合作,验证了凯美恒对于汽车玻璃完整制造车间多热源复杂工况的系统解决能力。项目包含20米大层高、40000平方米超大厂房、钢化加煨弯成型加合片多热源散热、多工序工艺气流管控等多重约束条件,对通风降温系统设计提出了较高技术要求。
凯美恒分区分工段通风降温方案,以冷风机与负压风机为核心,兼顾人员作业环境改善、运行能耗管控、多道生产工艺保护,为汽车玻璃全流程制造工厂提供了可复制的通风降温工程样板。自2012年长期落地应用,是对方案有效性与设备可靠性的实际验证。
如您的汽车玻璃、钢化夹层玻璃、热弯玻璃制造车间,存在车间高温闷热、热空气堆积、通风不畅等问题,欢迎联系上海虹贝实业有限公司(凯美恒·CAMHEN),获取专业现场勘测与定制通风降温解决方案。
优化关键词: 高温车间降温,厂房通风降温,车间冷风机安装,负压风机安装,大空间厂房降温,钢化炉车间通风,汽车玻璃车间降温,车间通风换气改造,厂房排风系统,永磁直驱负压风机
联系人:杨经理
手 机:18621022163
邮 箱:1542126615@qq.com
公 司:凯美恒品牌官网
地 址:上海市嘉定区宝安公路4738号